


固一話(huà):0510-83076068 賀部長(zhǎng)
固二話(huà):0510-83076658 孫經(jīng)理
固三話(huà):0510-83079997 李經(jīng)理
固四話(huà):0510-83079993 賀經(jīng)理
固五話(huà):0510-83079994 高經(jīng)理
傳真:0510-83079997
手機(jī):189 0152 2222(總經(jīng)理)
手機(jī):133 3878 6068賀部長(zhǎng)( 廠長(zhǎng))
手機(jī):133 8220 6068孫經(jīng)理(開(kāi)單處)
手機(jī):133 7366 1878高經(jīng)理(倉(cāng)庫(kù))
上網(wǎng)洽談工具:QQ 473334606
郵箱:473334606@qq.com
地址:無(wú)錫市-惠山區(qū)-錢(qián)橋鎮(zhèn)-(西章工業(yè)園-惠澄大道77號(hào))百利源鋼管廠
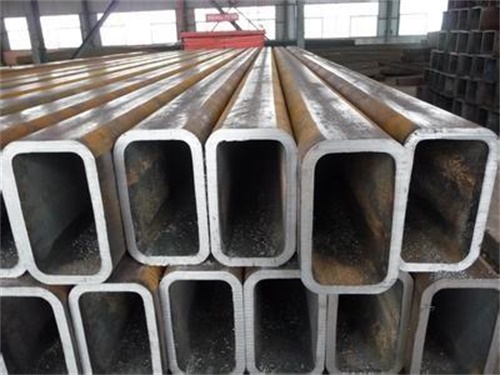
大口徑矩形管能否折彎,這是一個(gè)涉及到材料力學(xué)、金屬加工技術(shù)和實(shí)際工程應(yīng)用的問(wèn)題。以下將詳細(xì)探討大口徑矩形管的折彎可能性,包括其技術(shù)原理、方法、影響因素以及實(shí)際應(yīng)用的考量。
一、技術(shù)原理與方法
大口徑矩形管的折彎主要依賴(lài)于金屬材料的塑性變形能力。在受到外力作用時(shí),金屬材料能夠發(fā)生塑性變形而不破裂,這是實(shí)現(xiàn)折彎的基礎(chǔ)。常見(jiàn)的矩形管折彎方法包括冷彎和熱彎兩種。
冷彎:冷彎是指在常溫下進(jìn)行折彎加工。對(duì)于大口徑矩形管來(lái)說(shuō),冷彎可以采用機(jī)械彎曲或液壓彎曲等方法。機(jī)械彎曲通常使用折彎?rùn)C(jī),通過(guò)調(diào)整模具和參數(shù),使矩形管在機(jī)械力的作用下發(fā)生塑性變形。液壓彎曲則是利用液體的壓力使矩形管在模具中發(fā)生變形。
熱彎:熱彎是在加熱條件下進(jìn)行折彎加工。對(duì)于某些材質(zhì)較硬或口徑較大的矩形管,采用熱彎方法可以降低材料的變形抗力,使折彎更加容易。熱彎過(guò)程中需要控制加熱溫度、加熱速度和冷卻速度等參數(shù),以確保折彎質(zhì)量和材料性能。
二、影響因素
大口徑矩形管的折彎受到多種因素的影響,主要包括以下幾個(gè)方面:
材質(zhì):不同材質(zhì)的矩形管具有不同的塑性變形能力和抗彎強(qiáng)度。在選擇折彎方法時(shí),需要考慮材料的力學(xué)性能和加工性能。
口徑與壁厚:大口徑矩形管的口徑和壁厚對(duì)折彎難度和折彎質(zhì)量有很大影響。一般來(lái)說(shuō),口徑越大、壁厚越厚的矩形管折彎難度越大,需要更大的折彎力和更精確的模具設(shè)計(jì)。
折彎角度和半徑:折彎角度和半徑是影響折彎質(zhì)量的關(guān)鍵因素。折彎角度過(guò)小或半徑過(guò)小容易導(dǎo)致材料破裂或變形不均勻;折彎角度過(guò)大或半徑過(guò)大則可能使折彎后的矩形管尺寸不符合要求。
加工設(shè)備和工藝:加工設(shè)備和工藝的選擇對(duì)折彎質(zhì)量和效率有重要影響。先進(jìn)的設(shè)備和工藝可以提高折彎精度和效率,降低生產(chǎn)成本和廢品率。
三、實(shí)際應(yīng)用的考量
在實(shí)際工程中,大口徑矩形管的折彎需要綜合考慮多種因素。以下是一些建議:
根據(jù)具體工程需求選擇合適的矩形管材質(zhì)、口徑和壁厚。
根據(jù)材料性能和工程要求選擇合適的折彎方法和工藝參數(shù)。
在折彎前對(duì)矩形管進(jìn)行必要的預(yù)處理,如去除油污、銹跡等,以提高折彎質(zhì)量。
在折彎過(guò)程中嚴(yán)格控制加熱溫度、加熱速度和冷卻速度等參數(shù),以確保材料性能和折彎質(zhì)量。
對(duì)折彎后的矩形管進(jìn)行必要的檢驗(yàn)和測(cè)試,如尺寸檢查、強(qiáng)度測(cè)試等,以確保其符合工程要求。
總之,大口徑矩形管的折彎是一個(gè)復(fù)雜而精細(xì)的過(guò)程,需要綜合考慮多種因素。通過(guò)選擇合適的材質(zhì)、口徑、壁厚和折彎方法以及嚴(yán)格控制加工過(guò)程和質(zhì)量檢驗(yàn)等措施可以實(shí)現(xiàn)高質(zhì)量的大口徑矩形管折彎加工。
上一條: 無(wú)縫矩形的管怎么成性


